


Sveobuhvatna strategija za poboljšanje točnosti proizvodnje turbinskih lopatica
Kao ključna komponenta plinsko-dinamičke pretvorbe energije, dimenzionalna točnost lopatica turbine nije povezana samo s time može li se plinska turbina instalirati glatko, već je i ključna za osiguranje njezina sigurnog rada. Dijelovi turbinskih lopatica su složene prostorne površine nejednake debljine, a proces neodređenog investicijskog preciznog lijevanja je kompliciran, u kojem svaka faza ima utjecaj na dimenzijsku točnost konačne lopatice, a teško je uzeti u obzir geometrijske karakteristike savijanje lopatice i torzijska deformacija te zakrivljenost lopatice samo oslanjanjem na metodu smanjenja površine kalupa. Tijekom procesa od voštanog kalupa do odljevka oštrice, ne samo da će doći do volumenskog skupljanja, već će se i geometrijske karakteristike promijeniti do određene mjere, što će uzrokovati neusklađenost veličine odljevka. Stoga, u stvarnom proizvodnom procesu, svaku kariku proizvodnje turbinskih lopatica treba točno izmjeriti i kontrolirati. Još 1970, Ujedinjeno Kraljevstvo i Sjedinjene Države postigle su izvanredne rezultate u tehnologiji kontrole jezgre, a koriste se za lijevanje. Posljednjih godina, optički skeneri i kompjuterizirana mjerenja industrijske tomografije (CT) lopatica motora plinske turbine u stranim zemljama zahtijevaju da se točnost mjerenja lopatica kontrolira unutar 50 do 80 μm, a dopuštena tolerancija se kontrolira unutar ± ± 0,5 mm. Štoviše, registracijom s CAD modelom, izobličenje i deformacija svakog dijela oštrice može se izravno odraziti [51-52].
Zbog kritične uloge lopatica i poteškoća u tehnologiji proizvodnje, kontrola oblika lopatica turbine smatra se visokom ključnom tehnologijom u stranim zemljama, a njezini se rezultati istraživanja rijetko objavljuju. Tehnologija testiranja lopatica motora plinske turbine u Kini još uvijek je u procesu razvoja. Što se tiče standarda tehnologije testiranja, domaći standardi zrakoplovne industrije za referencu su samo HB5647-98 i HB20126-201. Stoga su neki domaći proizvođači i istraživačke institucije iznijele vlastite tehničke zahtjeve za ispitivanje i prihvaćanje za interno prihvaćanje, što je pogodno za upravljanje aplikacijama. U tom su se procesu kombinirali sa stranim mjernim tehnološkim sredstvima, a prema tome je li mjerni uređaj u kontaktu s mjernim objektom, način mjerenja lopatice plinskoturbinskog motora dijeli se na kontaktni i beskontaktni. Metode kontaktnog mjerenja uglavnom uključuju: metodu mjerenja standardnog šablona, metodu mjerenja induktiviteta i metodu mjerenja s tri koordinate. Beskontaktne metode mjerenja uglavnom uključuju: mjerenje laserskim skeniranjem, ultrazvučnu detekciju, mjerenje strojnim vidom i industrijsko CT mjerenje [53]. Osim toga, trenutno su neki istraživači proveli istraživanje kontrole veličine oštrice na temelju numeričke simulacije, a akumulacija i prijenos pogrešaka na temelju velikih podataka i numeričke simulacije postali su važna metoda za budući razvoj.
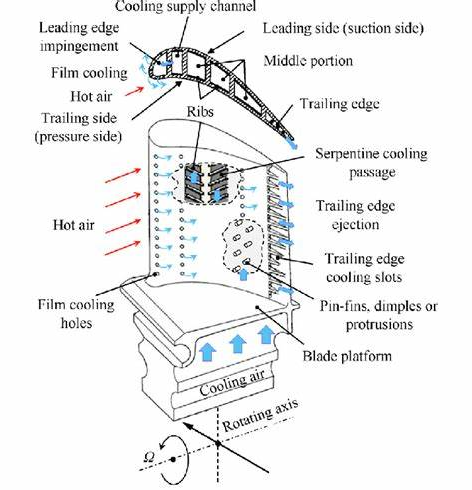
Na temelju strukturnih karakteristika i karakteristika procesa lijevanja cilindričnih/monokristalnih turbinskih lopatica plinske turbine, kontrola točnosti dimenzija cijelog procesa preciznog lijevanja je ključ za poboljšanje kvalificirane stope veličine lopatica. Na temelju toga, ova istraživačka skupina usvaja metodu mjerenja 3D laserskog skeniranja i industrijsku CT metodu mjerenja, u kombinaciji s trodimenzionalnim koordinatnim i ultrazvučnim metodama detekcije, kako bi provela detekciju grešaka i mjerenje veličine za proces pripreme cijelog procesa lopatica motora plinske turbine. (voštani kalup za kalupe, kalup za jezgre, keramičke jezgre, jezgre za prešanje voska, ljusku kalupa s voskom, ljusku kalupa bez voska, odljevak). Utvrđen je model dimenzionalne točnosti i kontrole pogrešaka cijelog procesa pripreme lopatica turbine.
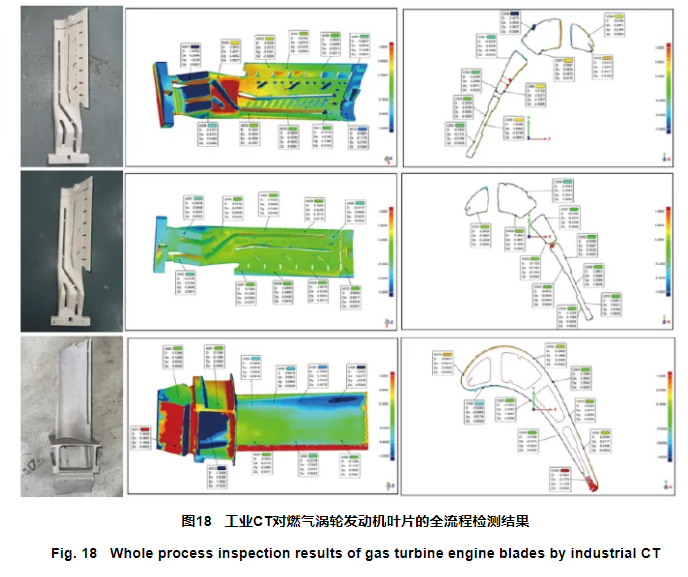
SLIKA Slika 18 prikazuje analizu rezultata mjerenja veličine lopatica ključnih aspekata kao što su sirovina, jezgra i odljev velikih turbinskih lopatica određene vrste plinske turbine koju smo razvili. Za odljevke, pogledajte DCPG5 u GB/T 6414−−2017, dopuštena tolerancija je ±±0.5mm, a točnost mjerenja mora se kontrolirati na 120μμm; Dopuštena tolerancija keramičke jezgre je ± 0,3 mm, a točnost mjerenja mora se kontrolirati na 80 μμ
m. U procesu razvoja lopatica provodit će se kontrola točnosti dimenzija za sve pripremljene lopatice u cijelom procesu, a točnost dimenzija i pogreške u fazama prirobka, jezgre i lijevanja tijekom procesa pripreme lopatica plinskoturbinskog motora analizirat će se uz pomoć softvera za obrnutu provjeru Geomajic-Control ili GOM. Dimenzionalno odstupanje i zakon deformacije cijelog procesa pripreme oštrice su preliminarno otkriveni. Rezultati pokazuju da nedestruktivne metode mjerenja kao što su 3D lasersko skeniranje, industrijsko CT i ultrazvučno ispitivanje mogu zadovoljiti zahtjeve točnosti mjerenja određene vrste lopatica motora plinske turbine. Metoda mjerenja trodimenzionalnog laserskog skeniranja može dobiti obris ključnih međukomponenti kao što su lopatica, voštani kalup i keramička jezgra plinskoturbinskog motora i može točno procijeniti torzijsku deformaciju lopatice. Industrijski CT ne samo da može otkriti unutarnje nedostatke keramičke jezgre, voštanog kalupa i ljuske kalupa, već i izmjeriti konturu, strukturu unutarnje šupljine, debljinu stijenke i druge ključne dijelove s visokom preciznošću. Ultrazvučni pregled može točno izmjeriti debljinu stijenke strukture voštanog kalupa i oštrice. Ove napredne metode mjerenja osiguravaju mjerenje veličine i točnu kontrolu cijelog procesa velikih turbinskih lopatica, posebno mjerenje veličine ljuske kalupa na temelju industrijske CT tehnologije detekcije, koja može izdvojiti strukturu unutarnje šupljine ljuske kalupa i usporediti to s modelom, čime se ostvaruje točno mjerenje veličine ljuske kalupa, što je nemoguće postići tradicionalnim metodama mjerenja.
Trenutno, metode ispitivanja koje postupno sazrijevaju i stavljaju se u inženjersku primjenu lopatica motora plinske turbine uvelike skraćuju razvojni ciklus lopatica, poboljšavaju kvalificiranu stopu veličine lopatica i smanjuju troškove lopatica. Međutim, što se tiče lopatica plinskoturbinskih motora, još uvijek postoje sljedeći nedostaci: nepotpune tehničke specifikacije i standardni sustav za ispitivanje lopatica, nedostatak učinkovitih sredstava za tehničku provjeru, nedovoljno prikupljanje podataka u vezi s promjenom dimenzija i nakupljanje grešaka tijekom pripreme lopatica, te nedostatak samo -razvijen softver za mjerenje i analizu veličine oštrice. Uz široku primjenu računalne tehnologije u području proizvodnje lopatica, inteligentna proizvodna tehnologija temeljena na strojnom učenju i numeričkoj simulaciji također će igrati važnu ulogu u kontroli pogrešaka cijelog procesa lopatice, kako bi se poboljšala točnost kontrole veličine od oštrice.


